环保涂料在石油化工设备中的应用现状及技术难点探讨
石油化工装置的腐蚀环境之苛刻,在工业领域堪称“炼狱”。高温高压、硫化氢、氯离子、酸碱介质交替侵蚀,传统防腐涂层往往在1-2个检修周期内就出现鼓泡、剥离。而随着环保法规的收紧,高VOC含量的溶剂型涂料正被逐出市场,**环保涂料**在石化设备上的应用已从“可选项”变成“必答题”。但现实是,不少**涂料厂家**推出的水性或高固含产品,在耐温性和抗渗透性上仍与老牌溶剂型产品存在代差,这让很多防腐工程师陷入两难。
环保转型背后的真实技术痛点
当前石化企业面临的尴尬在于:**环保油漆**虽然解决了VOC排放问题,却引入了新的失效模式。水性环氧在潮湿基面施工时附着力骤降;高固含聚氨酯在冬季低温环境下固化缓慢;而一些所谓的“水性无机锌”在焊接高温区极易开裂。更棘手的是,现有**防腐施工**规范大多基于溶剂型涂料体系编写,施工人员习惯了“一遍底漆两遍面漆”的老节奏,对新型环保材料的表干时间、复涂间隔把控不到位。
从实际检测数据看,在金陵石化某常减压装置塔顶冷凝系统,采用某国产品牌水性环氧底漆+水性聚氨酯面漆的方案,运行14个月后出现明显点蚀,蚀坑深度达0.3mm。相比之下,同工况下采用**蜡性涂料**与**胶体涂料**复合体系的管束,表面状态依然完好。这印证了一个观点:环保不等于性能妥协,关键在于树脂体系与填料结构的适配设计。
突破路径:从“材料替代”转向“体系重构”
要解决上述矛盾,不能简单地用“水代油”,而应重新设计防腐配套。**代诺新材料**在多年**工业涂料**研发中意识到,石化设备的高温部位(如换热器管束、塔顶冷凝器)更适合采用**重防腐涂料**中的改性蜡性体系——其分子链中的微晶蜡结构能有效封闭水汽通道,且耐温幅度可覆盖-40℃至200℃。
具体而言,推荐三层复合配套方案:
- 底层:无机硅酸锌或环氧富锌,提供阴极保护作用;
- 中间层:采用**胶体涂料**(如胶体二氧化硅改性环氧),利用纳米粒子填充微孔,提升抗渗透性;
- 面层:选用高耐候性脂肪族聚氨酯,兼顾耐紫外与耐化学介质。
这套方案在四川某天然气净化厂的脱硫吸收塔内壁应用后,连续运行26个月无修复记录,设备表面光泽度保持率超过85%。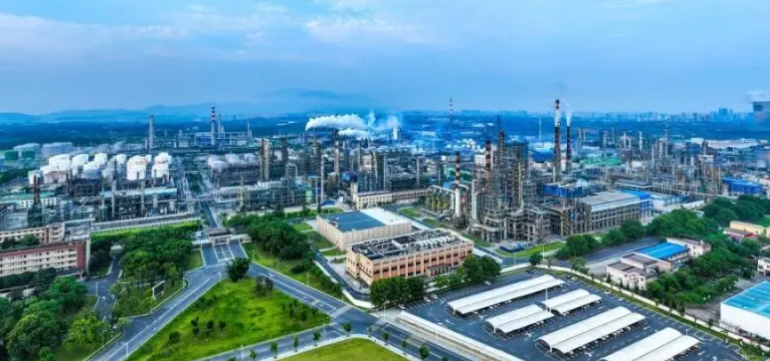
防腐施工中的关键控制点
再好的材料,施工不当也会前功尽弃。针对**环保涂料**的施工,必须把控三个环节:一是表面处理等级必须达到Sa2.5级,锚纹深度控制在40-75微米,这对水性产品的附着力尤为关键;二是环境湿度要低于75%,基材温度需高于露点3℃以上,否则水分残留会引发闪锈;三是涂层养护时间需延长至7天以上,尤其是冬季低温时段,不可为了赶工期缩短固化周期。
另外,建议业主方在招标文件中明确要求**涂料品牌**提供配套的施工工艺指导文件,并安排第三方检测机构对每道涂层的干膜厚度、针孔数量进行逐点验收。对于复杂管件和焊缝部位,可采用预涂的“湿膜+干膜”双层施工法,确保无漏涂死角。
实践建议与选型参考
在具体选型时,建议优先考察**涂料厂家**的耐介质性能数据(如NACE TM0174标准下的抗H2S试验)和现场应用案例。国产优质**工业油漆**在部分指标上已接近国际一线水平,但批次稳定性仍需关注——建议每批进场材料留样封存,并与施工后涂层性能做对比追溯。
对于检修周期较短、急需恢复生产的装置,可采用低表面处理型**重防腐涂料**(如带锈涂装环氧),可将表面处理等级放宽至St2级,节省工期约30%。但此类产品在长期耐温性上略有牺牲,不适合超过120℃的连续工况。
面向未来的防腐逻辑
石化设备的环保防腐,本质上是从“被动修补”走向“主动防护”的思维转变。**蜡性涂料**的封闭机理、**胶体涂料**的纳米填充效应,以及高固含、无溶剂体系的成熟,正在逐步填平环保与性能之间的鸿沟。预计未来三年内,绿色低VOC产品在石化防腐领域的渗透率将从目前的不足四成提升至七成以上。
作为**防腐工程**从业者,我们不仅要关注涂料的“绿色标签”,更要深入理解树脂化学、填料界面和腐蚀电化学的耦合关系。只有把技术根子扎稳了,环保才能成为行业升级的助推器,而不是妥协的借口。